

Ve špičkových{0}}výrobních oborech, jako je elektronika, energetika, nová energie a přesné stroje, se měď stala nepostradatelným základním materiálem díky své vynikající elektrické vodivosti (po stříbře druhá), vynikající tepelné vodivosti a dobré tažnosti a odolnosti proti korozi. S tím, jak se průmyslové produkty stále vyvíjejí směrem k miniaturizaci, vysoké integraci a vysoké spolehlivosti, jsou kladeny nebývalé požadavky na přesnost, efektivitu a konzistenci procesu lisování mědi. Jako vysoce účinná a škálovatelná technologie tváření kovů určuje lisování mědi nejen geometrickou přesnost dílů, ale také přímo ovlivňuje elektrický výkon a životnost konečných výrobků.
Výběr materiálu: Výchozí bod pro výkon a proces
V průmyslovém kontextu výraz „čistá měď“ obvykle označuje měď vysoké{0}}čistoty (jako jsou třídy T1, T2 a T3). Mezi nimi je T2 (Cu+Ag větší nebo rovno 99,90 %) hlavní volbou pro elektrické měděné lisovací díly díky své rovnováze mezi cenou a výkonem. Vyšší třídy mají obecně nižší obsah nečistot (jako je Fe, Pb a S), což má za následek lepší vodivost (až 97 % IACS) a tažnost, díky čemuž jsou vhodné pro vysokofrekvenční přenos signálu nebo vysokoproudé aplikace, jako jsou reléové pružiny a konektory baterií.
Je důležité poznamenat, že i když mosaz (slitina mědi-zinku) a bronz (slitina mědi-cínu) jsou také „slitiny mědi“, jejich vodivost je výrazně nižší než u čisté mědi a většinou se používají pro konstrukční součásti spíše než vodivé části jádra. Proto před zahájením projektu vlastní lisování mědi musí být materiálový systém jasně definován na základě funkčních požadavků,-ať už se jedná o čistou měď pro maximální vodivost nebo slitinu, která vyvažuje pevnost a cenu.
Kromě toho tvar suroviny (pás, plech nebo tyč) a její rozměrové tolerance (tloušťka obvykle 0,1–2,0 mm) přímo ovlivňují konstrukci formy a stabilitu podávání. Vysoce-kvalitní (bez oxidace-, bez poškrábání-) lisovací měděné plechy jsou předpokladem pro zajištění vzhledu lisovaných dílů a jejich kompatibility s následným galvanickým pokovováním/svařováním.

Tok procesu: Řízení systému od zaslepení až po hotový produkt
1. Přesné zaclonění
K řezání svitků nebo plechů na požadované přířezy se používají laserové řezací stroje nebo{0}}vysokopřesné stříhací stroje. Pro hromadnou výrobu se cívky s pevnou šířkou často používají přímo s automatickými podavači, aby se snížil odpad a zvýšilo využití materiálu na více než 95 %.
2. Předúprava povrchu
Měď vystavená působení vzduchu snadno vytváří oxidový film, který ovlivňuje mazání a životnost matrice. Standardní ošetření zahrnuje čištění slabou kyselinou (k odstranění vrstvy oxidu) a oplach deionizovanou vodou. Některé aplikace s vysokou-čistotou také vyžadují elektrolytické leštění, aby se dosáhlo zrcadlového- povrchu, který poskytuje konzistentní koeficient tření pro následné přesné součásti, jako jsou měděné lisovací pružinové kontakty pro elektrické spínače.
3. Návrh a výroba zápustek
Raznice je „duší“ procesu ražení. Vzhledem k měkké a lepivé povaze mědi je vůle mezi razníkem a matricí obvykle nastavena na 8 %–12 % tloušťky materiálu, aby se vyrovnala kontrola otřepů a kompenzace zpětného odpružení. Materiály forem jsou většinou vysoce-otěruvzdorné- Cr12MoV nebo rychlo{7}}ocel a anti-adhezní schopnost je zlepšena díky TD povlaku nebo DLC povlaku. U složitých trojrozměrných struktur (jako je lisování, měď, lisování a ohýbání spojovacích dílů) se často používají progresivní zápustky s více stanicemi, které integrují procesy děrování, ohýbání, obrubování a tvarování žeber v jednom tahu pro dosažení rozměrové přesnosti ±0,02 mm.
4. Provedení parametrického ražení
Řízení mazání: Vodní-nebo syntetický razítkovací olej se používá k vytvoření účinného olejového filmu, který zabraňuje „otřepení“ a tvorbě-okrajů;
Přizpůsobení rychlosti a tlaku: Servolis využívá programovatelné řízení křivky skluzu, snižuje rychlost a zvyšuje tlak v kritických tvářecích sekcích, aby se snížilo riziko praskání;
Regulace teploty: Během nepřetržitého vysokorychlostního lisování{0}} musí být nárůst teploty formy udržován pod 50 stupňů prostřednictvím vnitřních chladicích kanálů, aby se zabránilo rozměrovému posunu způsobenému tepelnou roztažností.
5. Komplexní kontrola kvality
Geometrické rozměry (CMM nebo optický zobrazovací přístroj);
Povrchové vady (automatická optická kontrola AOI);
Funkční výkon (jako kontaktní odpor, hodnota elastické síly);
Mikrostruktura (metalografická analýza nepotvrdila žádné mikrotrhliny).

Typické aplikace a technické výzvy
Měděné-lisované komponenty se široce používají v:
Výkonová elektronika: svorky modulu IGBT, přípojnice fotovoltaické rozvodné skříně;
Automobilová elektrotechnika: Vzorkovací desky Battery Management System (BMS), vysokonapěťové konektorové pružiny;
Spotřební elektronika: Zemnící pružiny stínění mobilního telefonu, svorky rozhraní typu -C;
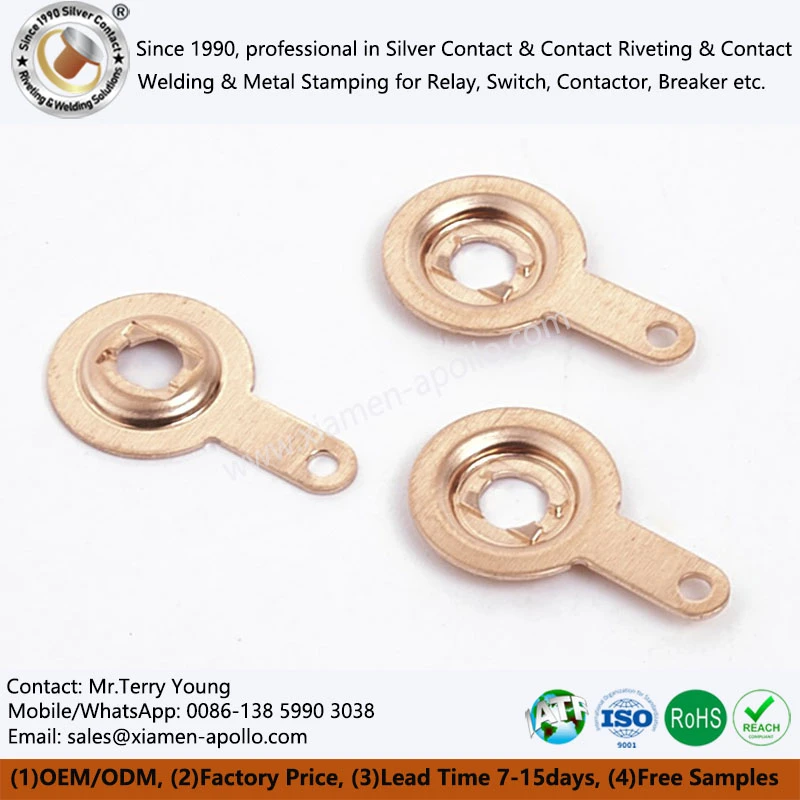
Průmyslová kontrola: Základní struktura měděných kovových lisovacích elektrických stříbrných kontaktních dílů.
Však,měděné raženístále čelí třem velkým výzvám:
Vysoká tažnost vedoucí k obtížně{0}}kontrolovatelnému{1}}pružení: vyžaduje před{0}}kompenzaci prostřednictvím simulace CAE a integraci korekčních stanic do formy;
Silný sklon k ulpívání na plísni: spoléhání se na-výkonné nátěry a mazací systémy;
Vrásnění tenkých materiálů: vyžadující optimalizaci síly držáku polotovaru a konstrukce tažné housenky.
kontaktujte nás
Pokud vyvíjíte vysoce vodivé konektory nebo potřebujete optimalizovat své stávajícíPřesné měděné lisovací díly řešení, neváhejte nás kontaktovat. Poskytneme vám plnou-technickou podporu procesu od kontroly DFM až po implementaci hromadné výroby.
